

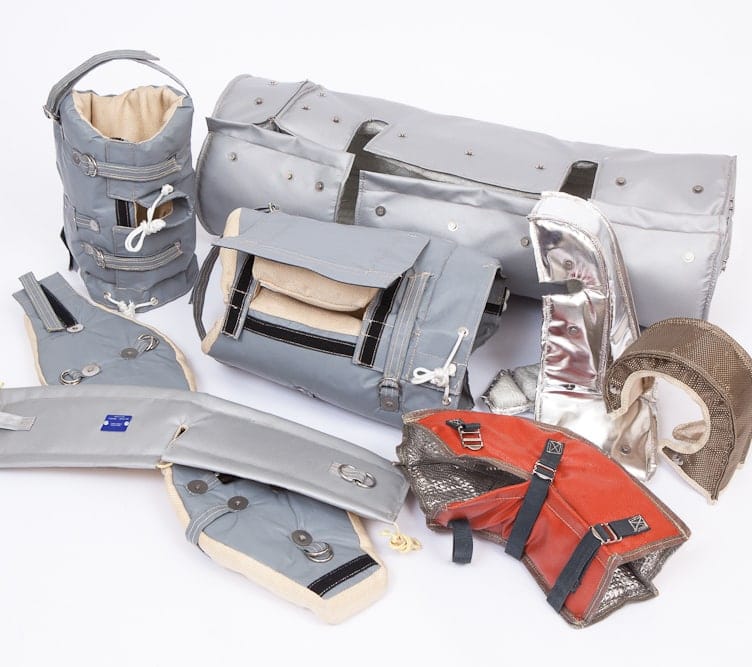
聚四氟乙烯(PTFE)涂层玻璃纤维布兼具无碱玻纤基布的高抗拉强度与 PTFE 树脂的耐温、耐化学介质侵蚀、疏水疏油及耐候特性。在工业可拆卸式柔性保温套(Removable Insulation Blankets/Jackets)的设计中,该材料常被选作应对严苛户外、石化管线、阀门仪表及腐蚀性工况的外层防护面料或防腐内衬层。
由于 PTFE 具有表面摩擦系数低、基布抗剪切特性特殊以及化学惰性强等特点,其加工方式与普通工业织物存在明显差异。在保温套的实际制作中,涉及的加工工艺主要涵盖以下几个层面:
一、 下料与裁切工艺(平面成型)
保温套多为贴合管件、阀门、异径管等不规则形状的三维构件,前道下料的尺寸稳定性直接影响后续拼接吻合度。
- 数控振动刀切割(CNC Knife Cutting): 作为无热源的机械冷切割方式,振动刀依靠刀片高频往复运动进行下料。该工艺的优势在于切口整齐、不产生材料热解烟尘、不易破坏切边周边的涂层结合力,且适合配合三维展开图进行多品种、小批量的精密排料。
- 模切冲压(Die Cutting): 适用于大批量、形状高度标准化的构件(如法兰盲板端面圆环、矩形绑带、孔位补强片等),具有单件加工效率高、批次尺寸一致性好的特点。
- 人工配合模板裁剪: 主要用于大型单件异形件的现场校样打样或打样微调。
- 关于热切割与激光加工的工程说明: 激光等热切割手段通常不作为常规推荐。PTFE 材料在高温热解状态下会析出含氟烟气与酸性产物,不仅对加工环境的职业健康防护与车间通风排放有极其苛刻的法规要求,其析出气体亦可能对通用激光设备的导轨与光学镜片造成腐蚀损伤。若涉及热加工,必须经过严谨的工艺安全评估并配置专门的耐腐蚀尾气净化系统。
二、 机械缝制工艺(接缝制作)
机械车缝是绝大多数可拆卸保温套拼接裁片的基础手段。PTFE 涂层布表面光滑且玻纤纱线质地脆硬,对缝纫设备与缝线配置有特定要求。
1. 结构位置与缝线耐温选型
保温套接缝处的受温情况取决于其在保温系统中所处的位置,选型需区分对待:
- PTFE 涂层玻纤缝纫线: 延伸率极低、耐热性能与基布匹配度高,是工业保温套外护面与搭接边常用的缝线类型之一。
- 膨体聚四氟乙烯(ePTFE)缝纫线: 具备柔韧度高、抗紫外线性能优异、耐受化学介质范围广(pH 0–14)的特点,在室外长期耐候或酸碱腐蚀环境下表现稳定。
- 金属丝增强复合线: 如内嵌 316L 不锈钢丝或高温合金丝的复合线,多针对处于内侧贴附热源面、伴随机械振动或高拉力承重受力接缝。
- 注:普通涤纶或尼龙线仅适用于常温无腐蚀环境的外层非受热附加工位;若用于设备外壁高温侧或排气管道周边,存在受热老化炭化的失效风险。
2. 车缝工艺控制
- 送料机构: 通常选用上下复合送料(同步压脚)的工业重料平缝机,以避免因 PTFE 表面低摩擦特性导致的上下层布料相对滑移与起皱。
- 针距密度匹配: 针距过密易引起机针切断玻璃纤维经纬纱线,导致缝合边缘机械抗撕裂强度下降;针距过疏则接缝张紧度不足。具体针距应依据面料克重、涂层厚度及缝线线规通过拉伸试验确认。
三、 热熔贴合与密封连接(特殊结构选型)
普通胶水无法在 PTFE 表面实现长期可靠的粘接。对于需要减少水汽、酸雾沿机针针孔渗透的外防护层,工程上常采用氟塑料热熔薄膜进行搭接密封。
[ 上层 PTFE 涂层布 ]
--------------------------------------
[ 氟树脂热熔膜(FEP 或 PFA)]  <-- 熔融流动并填充布面微孔
--------------------------------------
[ 下层 PTFE 涂层布 ]
- 热封连接机理: PTFE 本身熔融粘度极高,无法在常规加热下自熔流动。工程工艺通常在两层 PTFE 布搭接处引入熔融流动性较好的氟热塑性塑料薄膜(如 FEP 或 PFA 薄膜)作为熔接层,施加适当压力与温度使薄膜熔融流动,充分润湿并机械锚定在两层布的表面,冷却后形成密封面。这一过程为热塑性物理熔融黏结,而非分子化学交联。
- 辅助材料耐温差异:
- FEP 膜: 熔点较低,加工宽容度相对较宽,但其长期连续使用温度通常在 205℃ 左右;
- PFA 膜: 长期连续使用温度可达 260℃,能与 PTFE 基础涂层实现更好的耐温等级匹配,但对热压温度的控制要求更高。
- 工艺与防腐性能客观界定: 热封结构的核心价值在于消除了机械缝制贯穿针眼带来的渗水通道。对于露天布置的管道阀门,经有效验证的热熔接缝有助于阻断外部雨水渗入内部绝热层,从而降低因保温棉受潮引发保温层下腐蚀(CUI)的概率。然而,接缝的长期气密性与耐介质渗透能力与工艺温度、保压时间、膜厚度及接缝受力状态密切相关,不应笼统视作绝对不可穿透的密封屏障。
四、 边缘处理与接口防护
裁切后的涂层布若边缘长期处于高频拆装、振动或机械刮擦环境下,切口处裸露的玻璃纤维存在磨蚀微裂的隐患。
- 反折缝合(Hemming): 将裁片毛边向内翻折单层或双层后车缝,使受剪切力最大的边缘呈现为平滑的涂层外包面。
- 包边工艺(Binding): 针对厚度较大、不易直接翻折的面料,采用较薄规格的 PTFE 涂层布带或耐温织带,通过专用包边压脚骑缝包裹于部件边缘。
- 功能接口的局限补偿: 在阀杆活动轴穿出处、仪表观测视镜、取样接头等必须开孔的部位,通常采用“孔缘贴片强化 + 倒流翻边”的缝制结构,确保开孔边缘在长期拆卸中不发生经纬纱线抽丝。
五、 固定系统与五金辅料装配(保温套系统成型)
PTFE 涂层布通常作为柔性保温套的外包壳体,需根据实际安装与拆卸维护频次,选择并集成适配的紧固结构:
- 紧固扣眼(Grommets / Eyelets): 在搭接边缘以机械冲铆方式安装耐腐蚀不锈钢(如 304 或 316 材质)金属扣眼。主要用于配合不锈钢软丝、耐温系绳进行拉网式穿孔绑扎,便于紧固或对异形表面做收紧调节。在某些立式管道保温套的底部边缘,亦可依据工况需要预留微孔排除内部冷凝液。
- 系绳钩与带扣(Lacing Hooks & Straps): 直接通过铆接或多道回针缝合固定于布面受力点,与不锈钢弹簧拉簧、阻燃织带相配合,满足免穿绳的快速拆装需求。
- 耐温搭接排扣(Hook & Loop): 在开口处车缝耐高温阻燃魔术贴(如芳纶材质基底),多作为日常高频次巡检部件的辅助定位与预闭合结构。
- 内部定位固定(保温钉与自锁垫片): 在包含多层隔热芯材(气凝胶、硅酸铝毡、玻纤毯等)的成品组装阶段,视构件尺寸与抗下坠需求,通过穿透式不锈钢保温钉配合自锁垫片,将外护 PTFE 布与内部芯材进行网格化定位,防止在长期振动工况下保温层发生内部分层移位。
PTFE 涂层玻纤布主要加工方式与选型对比表
| 加工类别 | 常见加工方式 | 核心配套耗材 / 工具 | 关键技术与工程考量点 |
|---|---|---|---|
| 下料成型 | 数控振动刀切割、模切冲压、机械剪切 | 高碳钢/硬质合金刀片、定型刀模 | 属于冷加工成型;避免热解有害气体与涂层边缘碳化;根据铺层与裁片尺寸核定公差。 |
| 机械缝制 | 双线锁式缝合、折边车缝 | PTFE 涂层玻纤线、ePTFE 纯氟线、金属复合耐温线 | 需配合上下同步送料缝纫机;根据面料厚度与受力试验匹配针距,防止玻纤纱线切伤。 |
| 热熔贴合 | 热风焊接、高温热压机压合 | FEP 热熔薄膜(耐温约 205℃)、PFA 热熔薄膜(耐温约 260℃) | 依靠热塑性氟树脂物理熔融粘接;需根据基布厚度校验温控与保压参数;接缝耐温受限于热熔膜耐温上限。 |
| 边缘处理 | 折边机缝、外加耐温包边带 | PTFE 涂层包边带、芳纶包边带 | 消除裸露切口的纤维外露;提升拆装过程中的抗磨损性与整洁度。 |
| 紧固件装配 | 气动/机械压铆、多道回针受力缝合 | 不锈钢扣眼、系绳钩、耐温魔术贴、保温钉 | 属整体保温套组装范畴;需根据现场拆卸频次、防腐等级及受力结构进行选配。 |
采购与工程沟通提示
在向加工方提出加工需求或采购 PTFE 涂层玻纤布时,建议明确以下工况边界:
- 服役环境: 设备最高表面温度、环境连续温湿度、是否接触液体化学介质或盐雾;
- 加工形式: 是否仅需提供按图裁片/预缝制护壳,还是包含隔热芯材封装的整套成品交付;
- 闭合密封要求: 仅需常规防尘防雨的机械扣接,还是需要消除缝线针孔的热熔密封构造。